Осветителни решения
bg

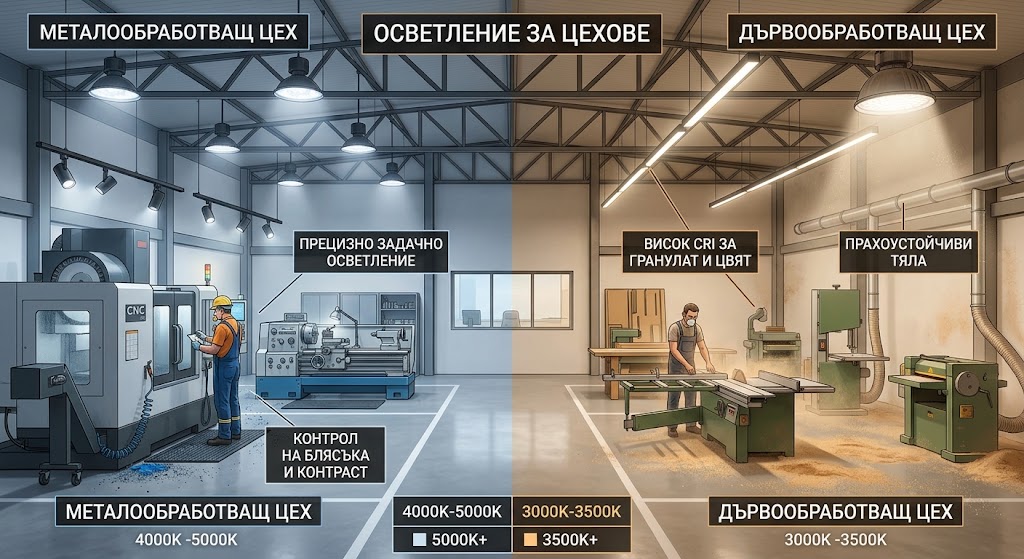
Осветлението на производствени цехове за метал и дърво трябва да се избира според конкретната операция, машините и реалната среда около тях. Груба обработка, рязане, фрезоване, заваряване, шлифоване и качествен контрол имат различни зрителни изисквания, а прахът, маслените аерозоли и голямата монтажна височина влияят пряко върху избора на осветител, оптика и защита.
Проектирането не започва с въпроса колко вата трябва да бъде осветителят. Първо се определят машинните зони, монтажните и работните маси, местата за измерване и контрол, проходите, складовите участъци и зоните за обслужване на оборудването.
EN 12464-1:2021 задава различни нива според сложността на зрителната задача. При металообработване ориентировъчните стойности преминават от около 300 lx при по-груба механична обработка до 500 lx при средно прецизни операции, 750 lx при фина обработка и 1000 lx при много прецизни задачи и контрол. Това показва защо еднаква осветеност в целия цех не е достатъчна.
При стругове, фрези, циркуляри, CNC машини и други производствени линии трябва да се провери къде действително се извършва зрителната задача. Корпусът на машината, предпазните екрани и самият оператор могат да засенчат светлината от тавана.
При дървообработващи машини EN 12464-1 посочва 500 lx, UGR 19, равномерност U0 0,60 и Ra 80 за операции като рязане, фрезоване, профилиране и обработка на машинен инструмент. За работа на дърводелска маса, лепене и монтаж базовото ниво е 300 lx.
Когато общото осветление не достига надеждно до машинната зона, може да се добави локално работно осветление. То трябва да бъде позиционирано така, че да не създава силни сенки или ярък източник непосредствено в зрителното поле на оператора.
Шлифоването, полирането, маркирането, измерването и проверката на повърхности изискват по-висока зрителна точност. В дървообработването за полиране, боядисване и декоративна обработка стандартната стойност достига 750 lx, а при качествен контрол 1000 lx и Ra 90.
При металообработването маркирането, проверката и измерването също могат да изискват около 750 lx, а при прецизна инструментална и монтажна работа нивото може да достигне 1000 lx.
По-високата осветеност обаче не трябва да се постига с единично много ярко петно. Работната зона и непосредственото ѝ обкръжение трябва да бъдат балансирани, за да не се налага постоянно адаптиране между силно осветен детайл и тъмен цех.
Открити LED източници с висока яркост могат да създадат директно заслепяване, особено при голяма височина и свободна видимост към тавана. При металните детайли се добавят и отражения от обработени, полирани или омаслени повърхности.
Затова проектът проверява не само количеството светлина, а и оптиката, ъгъла на наблюдение и UGR. При някои машинни операции EN 12464-1 задава UGR 19, което изисква значително по-добър контрол на заслепяването от този в обикновена складова зона.
При въртящи се части трябва да се обръща внимание и на стробоскопичния ефект. Неподходяща пулсация на светлината може визуално да промени възприеманото движение на въртящ се инструмент, затова характеристиките на LED драйвера са част от техническата спецификация.
Дървообработващите цехове могат да имат значително количество прах и фини частици. При металните производства към тях могат да се добавят масло, охлаждащи течности, аерозоли или химически активни вещества. Осветителят трябва да бъде избран според това, на което действително ще бъде изложен.
IP класът показва защитата на корпуса срещу проникване на твърди частици и вода. Той обаче не описва автоматично химическата устойчивост, риска от удар или пригодността за потенциално експлозивна атмосфера.
При наличие на горим прах трябва отделно да се оцени рискът от образуване на експлозивна атмосфера. Европейската ATEX рамка определя зони 20, 21 и 22 според честотата и продължителността на наличие на облак от горим прах. Това не означава, че всеки дървообработващ цех е ATEX зона. Класификацията се прави според конкретната оценка на риска, а когато такава зона е определена, оборудването трябва да бъде подходящо за нея.
В производствени халета осветителите често са монтирани значително над работната равнина. Колкото по-голямо е разстоянието, толкова по-важни стават светлоразпределението и точната позиция на телата.
High-bay осветител с по-концентрирана оптика може да бъде подходящ при голяма височина, но тесният светлинен сноп не е универсално решение. Ако машините са разположени на голяма площ, неправилната оптика може да създаде ярки зони и тъмни участъци между тях. Затова изборът се прави чрез фотометрично изчисление според височината, геометрията и работната равнина.
В производствен цех аварийното осветление не се ограничава до обозначаване на изходите. EN 1838:2024 разглежда отделно високорисковите работни зони, в които внезапното отпадане на нормалното осветление може да създаде непосредствен риск.
При такива задачи поддържаната аварийна осветеност върху опасната зона трябва да бъде най-малко 10% от необходимата нормална осветеност за задачата и не по-малко от 15 lx. Светлината трябва да позволява безопасно прекратяване на процеса и да бъде без опасен стробоскопичен ефект, включително около въртящи се машини.
Кои машини представляват високорискова задача се определя чрез оценка на риска на конкретното производство. Аварийното осветление не заменя аварийното спиране, UPS системите или други мерки, изисквани от технологичното оборудване.
При метален или дървообработващ цех правилният процес започва с план на машините, технологичните операции, височините и характеристиките на средата. Следват фотометрични изчисления, избор на оптика и защита, проверка на заслепяването и координация на нормалното и аварийното осветление.
